

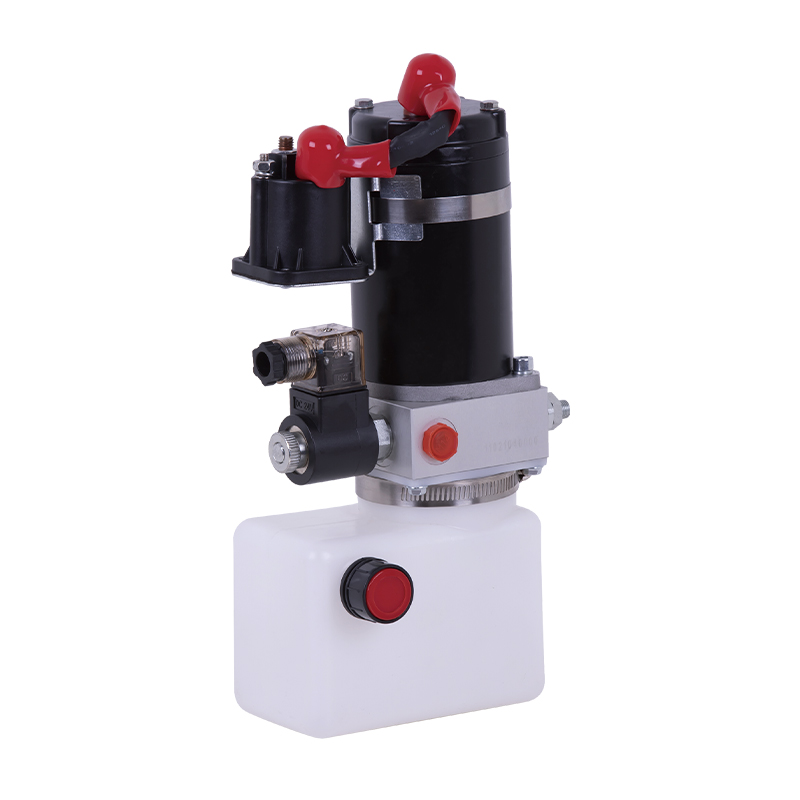
Unidad de potencia del apilador que avanza
Cat:Unidad de potencia hidráulica serie DC
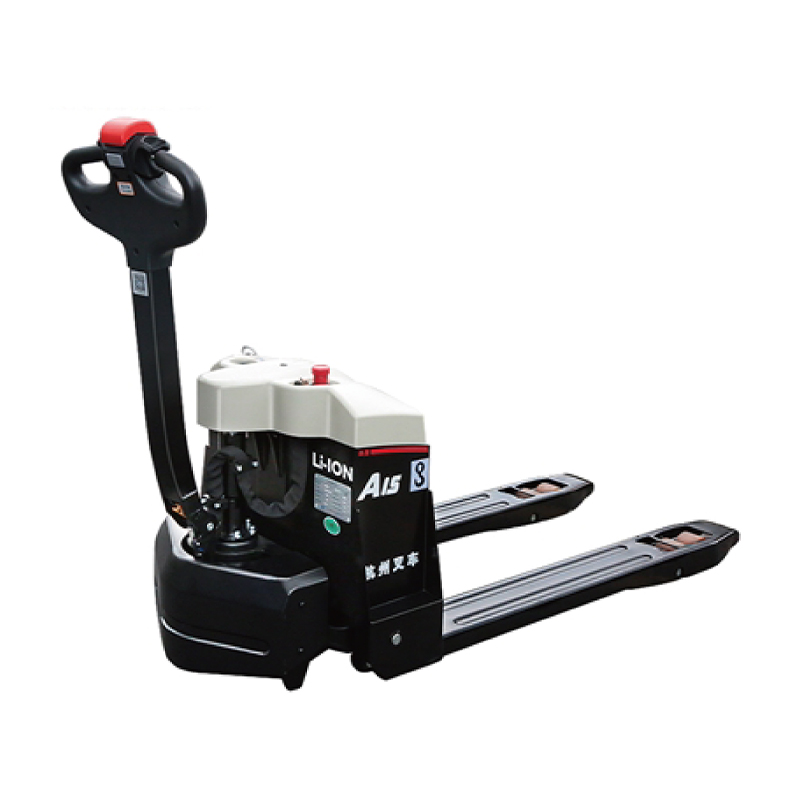
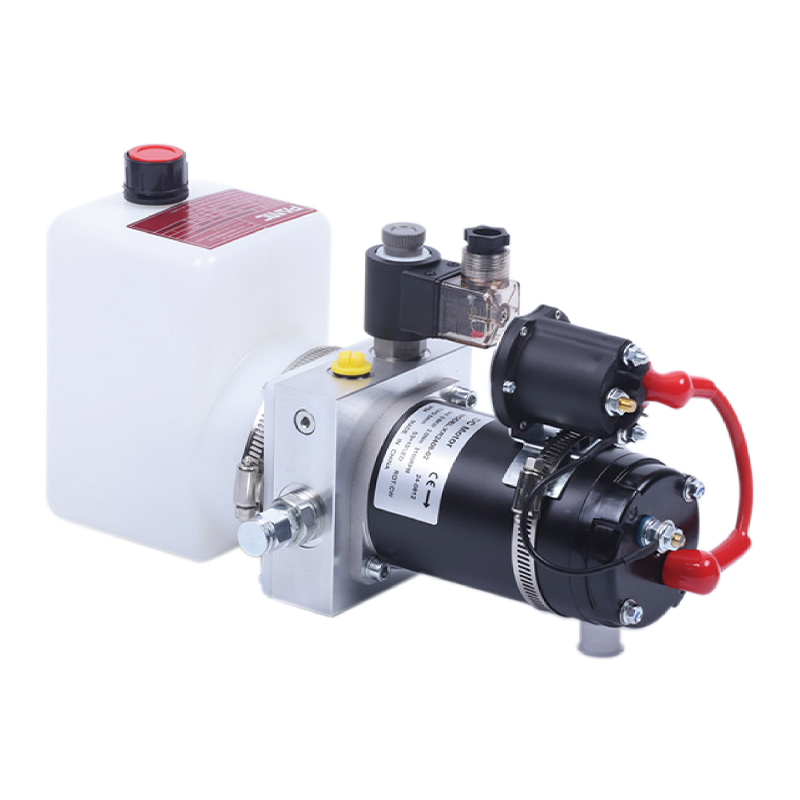
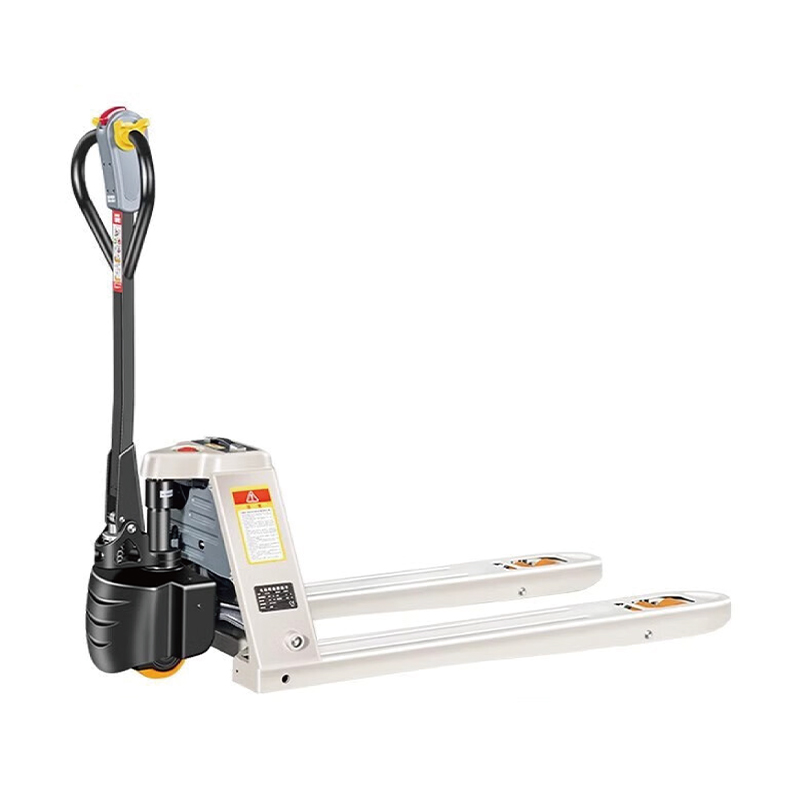
Esta unidad de potencia hidráulica está especialmente diseñada para el apilador delantero. Está integrado por una bomba de engranajes de alta presi...
Ver detallesUna unidad de potencia es un sistema autónomo que genera, almacena y suministra potencia de fluido presurizado para impulsar cilindros, motores y otros actuadores. En la mayoría de los contextos industriales, el término se refiere a una unidad de potencia hidráulica (HPU) — un paquete que combina una bomba eléctrica o impulsada por un motor, un depósito de fluido, válvulas, filtros y componentes de control en un conjunto integrado. Cuando el equipo se reduce para espacios reducidos, plataformas móviles o tareas a nivel de banco, comúnmente se le llama Mini unidad de energía hidráulica .
A diferencia de un sistema hidráulico estándar donde la bomba, el motor y el depósito se instalan como componentes separados en el bastidor de una máquina, una unidad de potencia agrupa todo en un único módulo previamente probado. Esto significa que el comprador recibe un número de pieza, un diagrama de cableado y una huella de montaje en lugar de diseñar un circuito completo desde cero.
En resumen: una unidad de potencia es la "sala de máquinas" de cualquier sistema hidráulico, y una mini unidad de potencia hidráulica es esa misma sala de máquinas construida lo suficientemente pequeña como para caber dentro de un gabinete de control, un carro móvil o la base de una máquina compacta.
El término a veces se usa de manera vaga en todas las industrias, por lo que ayuda a separarlo de conceptos adyacentes. Una unidad de energía hidráulica no es lo mismo que una fuente de alimentación (que suministra corriente eléctrica, no fuerza de fluido), ni es lo mismo que una bomba independiente (que carece del depósito, las válvulas y la lógica de control necesarios para funcionar de forma independiente). Una verdadera unidad de potencia es un subsistema completo y listo para funcionar: conéctelo a la corriente, conecte las mangueras y estará operativo.
Debido a que la definición se centra en la integración más que en el tamaño, la misma idea central se amplía desde una estación de prensa de 200 toneladas hasta una bomba portátil utilizada para doblar tuberías en un lugar de trabajo. Lo que cambia en ese rango es el empaque, la sofisticación del control y el ciclo de trabajo, no el principio subyacente.
Cada unidad de potencia, independientemente de su tamaño, comparte los mismos componentes básicos. Lo que cambia con una mini unidad de energía hidráulica es la escala, el diseño de la carcasa y el nivel de integración.
Un motor eléctrico compacto, que normalmente oscila entre 0,5 CV a 5 CV para unidades mini versus 10 HP o más para unidades industriales estándar: está acoplado directamente a una bomba de engranajes, paletas o pistones. Las bombas de engranajes dominan el segmento mini porque son económicas, tolerantes a la contaminación y fáciles de mantener. El acoplamiento del motor a la bomba suele ser de transmisión directa para minimizar el espacio que ocupa, evitando correas o cajas de engranajes que agregarían longitud y puntos de mantenimiento.
El depósito almacena fluido hidráulico, disipa el calor y permite que el aire y los contaminantes se separen. Las miniunidades suelen utilizar tanques entre 1 y 10 litros , en comparación con los 40 litros de las unidades estándar, razón por la cual la gestión térmica y la selección de fluidos son más importantes a pequeña escala. Los deflectores dentro del tanque se utilizan incluso en volúmenes pequeños para retardar el retorno del fluido y dar al aire atrapado la oportunidad de escapar antes de que el fluido regrese a la bomba.
Las válvulas direccionales de solenoide controlan la ruta del flujo hacia el actuador, mientras que las válvulas de alivio protegen el sistema contra la sobrepresión. En las miniunidades de potencia, estas suelen ser válvulas de tipo cartucho conectadas directamente a la carcasa de la bomba para ahorrar espacio. Este enfoque múltiple también reduce la cantidad de conexiones de mangueras externas, lo que reduce la cantidad de posibles puntos de fuga, una ventaja significativa en equipos que vibran o se mueven durante la operación.
Debido a que los minisistemas tienen espacios libres más estrechos y orificios más pequeños, la filtración se vuelve aún más crítica. Un filtro de línea de retorno con una capacidad de 10 a 25 micrones es una práctica estándar para evitar el desgaste prematuro de los componentes de precisión. Algunos diseños agregan un filtro de succión como capa secundaria de protección, particularmente en unidades que experimentan frecuentes recargas de líquido en ambientes polvorientos.
Manómetros, interruptores de presión y, cada vez más, sensores integrados para monitoreo de condición basado en IoT completan el paquete, lo que permite a los operadores realizar un seguimiento del rendimiento sin abrir la unidad. En miniunidades más avanzadas, un pequeño controlador programable puede gestionar automáticamente los puntos de ajuste de aceleración, tiempo de permanencia y presión, eliminando la necesidad de que un operador supervise manualmente un medidor durante cada ciclo.
Debido a que la eficiencia del espacio es el objetivo de una mini unidad, la carcasa está diseñada del mismo modo que cualquier componente hidráulico. Los marcos de aluminio o acero recubierto son comunes, elegidos para equilibrar el peso y la rigidez, con orificios de montaje ubicados para coincidir con las dimensiones estándar de carros, gabinetes o paneles utilizados en la industria objetivo.
La decisión entre una unidad de potencia de tamaño completo y una mini se reduce a los requisitos de fuerza, el ciclo de trabajo y el espacio de instalación disponible. La siguiente tabla resume las diferencias prácticas que los compradores evalúan con más frecuencia.
| Atributo | Unidad de potencia estándar | Mini unidad de energía hidráulica |
|---|---|---|
| potencia del motor | 10-100 CV | 0,5 a 5 CV |
| Tamaño del depósito | 40–500 litros | 1–10 litros |
| Presión de funcionamiento típica | 2000–5000 PSI | 1000–3000 PSI |
| Montaje común | Marco dedicado para montaje en el suelo | Montado en carro, gabinete o banco |
| Ciclo de trabajo típico | Continuo, industrial pesado | Intermitente a luz continua |
| Nivel de ruido típico | 75–85 dB a 1 metro | 60–72 dB a 1 metro |
| Peso unitario típico | 150-800 kilos | 5 a 40 kilogramos |
Ninguno de los formatos es universalmente "mejor": una unidad de potencia estándar sigue siendo la opción correcta para prensas continuas de carga pesada y maquinaria móvil grande, mientras que una mini unidad de potencia hidráulica es la opción correcta cuando se necesita fuerza pero el equipo, el presupuesto o el ciclo de trabajo circundante no pueden justificar una instalación industrial completa.
La bomba es el corazón de cualquier unidad de potencia y la elección del tipo de bomba tiene un efecto directo en el costo, el ruido, la eficiencia y la capacidad de presión. Tres diseños dominan el segmento mini.
| Tipo de bomba | Techo de presión típico | Más adecuado para |
|---|---|---|
| bomba de engranajes | Hasta 2500 PSI | Tareas de propósito general sensibles a los costos |
| bomba de paletas | Hasta 2000 PSI | Funcionamiento más silencioso, eficiencia moderada |
| bomba de pistón | Hasta 5000 PSI | Aplicaciones de alta presión y alta eficiencia |
Las bombas de engranajes siguen siendo la opción predeterminada para la mayoría de las miniunidades de energía hidráulica porque toleran bien la contaminación menor de fluidos y su reemplazo es económico. Las bombas de paletas se eligen cuando el ruido es una preocupación, como en laboratorios o en entornos interiores adyacentes a oficinas. Las bombas de pistón aparecen en miniunidades de gama alta donde las demandas de presión exceden lo que una bomba de engranajes puede soportar de manera confiable, aunque a un costo unitario notablemente más alto.
Comprender la ruta del flujo facilita el diagnóstico de problemas posteriores. En una miniunidad de energía hidráulica típica, la secuencia es la siguiente:
Debido a que la distancia de plomería entre los componentes es tan corta en una mini unidad, la pérdida de presión debido a la fricción de la línea es mínima, una de las ventajas prácticas de un diseño compacto e integrado. Tiradas más cortas también significan menos accesorios, lo que a su vez reduce la cantidad de puntos donde un sello podría fallar con el tiempo.
En unidades con válvulas proporcionales o servoasistidas, la ruta del flujo agrega un circuito de retroalimentación: un transductor de presión informa la salida real al controlador, que ajusta la posición de la válvula en tiempo real en lugar de depender de una configuración de alivio fija. Esto es cada vez más común en miniunidades utilizadas en aplicaciones de sujeción de precisión o de banco de pruebas donde la fuerza repetible es más importante que la velocidad bruta.
Las miniunidades de energía hidráulica aparecen dondequiera que los ingenieros necesiten fuerza hidráulica pero no tengan espacio (o presupuesto) para un sistema industrial completo. Las aplicaciones comunes incluyen:
En todas estas aplicaciones, el hilo común es la necesidad de gran fuerza en un paquete pequeño — algo que los actuadores lineales eléctricos no siempre pueden igualar al mismo precio, especialmente cuando la carga es pesada pero el movimiento es corto y poco frecuente.
Seleccionar la unidad de potencia adecuada es una cuestión de hacer coincidir las especificaciones con el actuador y el ciclo de trabajo al que servirá. Los compradores deben confirmar lo siguiente antes de realizar un pedido:
| Especificación | Por qué es importante |
|---|---|
| Caudal (L/min o GPM) | Determina la velocidad del ciclo del actuador. |
| Presión máxima de trabajo | Debe exceder la presión de carga nominal del actuador con margen |
| Tensión y fase | Debe coincidir con la potencia disponible del sitio (monofásica frente a trifásica) |
| Clasificación del ciclo de trabajo | Continuo versus intermitente afecta la elección del motor y la refrigeración |
| Orientación de montaje | El tanque vertical versus el horizontal afecta el espacio y la capacidad de servicio |
| Rango de temperatura ambiente | Afecta la selección de la viscosidad del fluido y el material del sello. |
| Clasificación de protección de ingreso (IP) | Determina la idoneidad para entornos lavables, al aire libre o polvorientos. |
| Tipo y tamaño de rosca de puerto | Debe coincidir con los estándares de mangueras y accesorios existentes para evitar adaptadores. |
Los cálculos de tamaño suelen ser la pieza que los compradores encuentran más intimidante, pero el proceso sigue un patrón consistente y repetible. Considere una aplicación de mesa elevadora pequeña que requiera 2.000 kilos de la fuerza de elevación a través de un cilindro con un diámetro de 40 mm.
Este mismo enfoque de cinco pasos se aplica ya sea para dimensionar una mesa elevadora, una prensa pequeña o una herramienta hidráulica móvil; solo cambian los números de entrada.
Debido a que una mini unidad de energía hidráulica hace funcionar un volumen de fluido menor, generalmente es más sensible a la contaminación y al calor que un sistema industrial grande. Algunos hábitos marcan una diferencia mensurable en la esperanza de vida:
Los depósitos pequeños realizan ciclos de fluido con mayor frecuencia en relación con su volumen, por lo que la oxidación y la acumulación de partículas ocurren más rápido. Muchos equipos de mantenimiento toman muestras de líquido cada 500 a 1000 horas de funcionamiento y lo reemplazan por completo según un cronograma fijo en lugar de esperar a que se produzca una degradación visible.
Un filtro de retorno obstruido obliga a la válvula de alivio a trabajar más y eleva la temperatura interna. Reemplazar los elementos filtrantes en el intervalo especificado por el fabricante, en lugar de solo cuando se activa un indicador de obstrucción, ayuda a evitar tiempos de inactividad no planificados.
Debido a que las miniunidades a menudo viven en equipos móviles o propensos a vibraciones, se debe revisar que los accesorios no sufran o se aflojen con más frecuencia que en una bomba industrial estacionaria. Una simple revisión visual mensual de cada conector y manguera detecta la mayoría de las fugas antes de que se conviertan en fallas.
Con un volumen de fluido pequeño, la temperatura aumenta rápidamente bajo carga continua. Mantener la temperatura del fluido por debajo 60°C (140°F) en la mayoría de los sistemas a base de aceite mineral ayuda a preservar la viscosidad y la integridad del sello.
Las unidades montadas en equipos móviles experimentan vibraciones continuas, lo que puede aflojar los pernos de montaje y las conexiones eléctricas con el tiempo. Una verificación periódica del torque en los accesorios de montaje es un hábito de bajo costo que previene el desgaste de la bomba relacionado con la desalineación.
| Síntoma | Causa probable | Acción recomendada |
|---|---|---|
| Movimiento lento del cilindro | Flujo bajo, bomba desgastada o filtro obstruido | Verifique el filtro, verifique la salida de la bomba con respecto al flujo nominal |
| Fluido sobrecalentado | Depósito de tamaño insuficiente, ciclo de trabajo excesivo | Agregue enfriamiento, reduzca la frecuencia del ciclo o aumente el tamaño del tanque |
| Funcionamiento ruidoso de la bomba | Aire en el sistema o cavitación en el lado de succión. | Verifique el filtro de succión y el nivel de líquido, purgue el aire |
| La presión no se acumula | Válvula de alivio atascada en posición abierta o desgaste interno de la bomba | Inspeccionar el asiento de la válvula de alivio, probar la eficiencia volumétrica de la bomba. |
| Movimiento errático del actuador | Carrete de válvula direccional atascado o fallo eléctrico | Limpie o reemplace la válvula, verifique el voltaje de la bobina y el cableado. |
| Fuga de líquido en los accesorios | Conexiones aflojadas por vibración o sellos desgastados | Vuelva a apretar los accesorios, reemplace las juntas tóricas en las juntas afectadas |
El precio de una mini unidad de energía hidráulica depende de algo más que la potencia del motor. Los compradores que evalúan cotizaciones deben analizar los siguientes factores de costos uno al lado del otro en lugar de comparar los precios principales únicamente:
Un costo inicial ligeramente mayor en filtración, sensores o protección contra la corrosión con frecuencia se recupera mediante un menor gasto de mantenimiento durante la vida útil de la unidad, particularmente en entornos hostiles o móviles.
Incluso una miniunidad de energía hidráulica bien construida tendrá un rendimiento inferior si se instala mal. Algunas prácticas previenen consistentemente problemas tempranos:
Siga exactamente la orientación especificada por el fabricante: muchos depósitos pequeños dependen de la succión alimentada por gravedad y montar la unidad en ángulo puede privar la entrada de la bomba y causar cavitación.
Mantenga los tramos de manguera tan cortos y rectos como sea posible y evite radios de curvatura estrechos que restrinjan el flujo o creen puntos de tensión que fallen prematuramente bajo vibración.
Confirme el voltaje, la fase y el consumo de corriente del motor con el suministro real en el punto de instalación; el cableado de tamaño insuficiente es una causa común de disparos molestos del motor en unidades recién instaladas.
Llene lentamente y realice varias carreras completas sin carga antes de poner la unidad en servicio, lo que permitirá que el aire atrapado salga del sistema en lugar de provocar una respuesta esponjosa o retardada del actuador más adelante.
Los sistemas hidráulicos almacenan energía bajo presión y una huella mínima no reduce ese riesgo. Algunas prácticas de seguridad se aplican específicamente a las unidades de potencia compactas:
Los pequeños volúmenes de depósito hacen que los cambios de fluido en una mini unidad de energía hidráulica tengan un costo relativamente bajo, pero el fluido en sí aún requiere un manejo adecuado. El aceite hidráulico usado debe recolectarse y eliminarse a través de un reciclador autorizado en lugar de desecharse con los desechos generales. Para aplicaciones que operan cerca de fuentes de agua, líneas de procesamiento de alimentos o áreas ambientalmente sensibles, con frecuencia se especifican fluidos hidráulicos a base de ésteres biodegradables en lugar de aceite mineral estándar, lo que supone un modesto aumento de costos por un menor riesgo ambiental en caso de una fuga.
Son visibles varios cambios de diseño en la generación actual de equipos hidráulicos compactos:
La integración del colector continúa reduciendo el tamaño físico de una mini unidad de energía hidráulica, mientras que los índices de flujo y presión se mantienen estables, impulsados en gran medida por la demanda de aplicaciones móviles y robóticas donde cada centímetro de espacio cuenta.
Los sensores de presión y temperatura que alguna vez fueron complementos opcionales se incorporan cada vez más como características predeterminadas, lo que permite la programación de mantenimiento predictivo en lugar de reparaciones reactivas.
Los variadores de velocidad combinados con motores más pequeños están reemplazando las configuraciones de velocidad fija en muchos diseños nuevos de miniunidades de potencia, lo que reduce el consumo de energía en inactividad en unidades que solo necesitan potencia total de manera intermitente.
Las miniunidades más nuevas prefieren cada vez más válvulas de cartucho modulares y carcasas de filtro intercambiables a las que se les puede dar servicio sin drenar todo el depósito, lo que reduce el tiempo de inactividad asociado con el mantenimiento de rutina.
En lugar de partir del tamaño del motor, la mayoría de los compradores experimentados trabajan hacia atrás a partir de los requisitos del actuador:
Seguir estos pasos antes de contactar a un proveedor generalmente acorta el ciclo de cotización y evita costosos cambios de tamaño después de la instalación.
Los dos términos generalmente se usan indistintamente en la industria hidráulica. "Paquete de energía" es más común en la terminología europea, mientras que "unidad de energía" se usa más ampliamente en América del Norte; ambos describen el mismo conjunto integrado de bomba, motor, depósito y válvula.
Sí. Muchas miniunidades están diseñadas con motores de CC de 12 V o 24 V específicamente para equipos móviles y que funcionan con baterías, como puertas levadizas para vehículos y herramientas portátiles, donde no hay alimentación de CA disponible.
Con un mantenimiento y filtración de fluidos adecuados, la mayoría de las unidades en aplicaciones de servicio liviano a moderado funcionan de manera confiable durante 5.000 a 10.000 horas antes de una revisión importante de los componentes, aunque la vida útil real depende en gran medida del ciclo de trabajo y la limpieza del fluido.
La elección del fluido depende de la temperatura de funcionamiento y la aplicación. El aceite hidráulico mineral de uso general (ISO VG 32 o 46) cubre la mayoría de los usos industriales en interiores, mientras que los fluidos biodegradables o resistentes al fuego se eligen para entornos ambientalmente sensibles o de alta temperatura.
Depende completamente de la fuerza y el requisito de flujo. Una mini unidad puede igualar o superar la presión nominal de una unidad estándar, pero su menor flujo de salida y su depósito más pequeño significan que es más adecuada para tareas intermitentes que para operaciones continuas de servicio pesado.
Una regla general común es dimensionar el depósito a aproximadamente dos o tres veces el flujo nominal de la bomba por minuto, lo que le da al fluido suficiente tiempo de permanencia para enfriarse y liberar el aire atrapado antes de recircular.
Sí, siempre que la unidad tenga una clasificación de protección de ingreso adecuada y el fluido seleccionado se ajuste al rango de temperatura ambiente esperado. Las unidades destinadas a uso en exteriores o para lavado generalmente incluyen conectores sellados y carcasas resistentes a la corrosión.
El sobrecalentamiento suele ser causado por un depósito de tamaño insuficiente en relación con el ciclo de trabajo, un filtro parcialmente obstruido que fuerza el fluido a través de la válvula de alivio repetidamente o el funcionamiento en un ambiente más caliente de lo que la unidad estaba clasificada.
La operación básica es sencilla, pero el personal debe estar capacitado sobre procedimientos seguros de despresurización, manejo de fluidos y pasos de bloqueo antes de realizar cualquier mantenimiento, de acuerdo con el manual de operación del propio equipo.
Los intervalos de reemplazo varían según el tipo de fluido y las condiciones de operación, pero muchos programas de mantenimiento programan un cambio completo de fluido cada 1000 a 2000 horas de operación, complementado con muestreos periódicos para detectar la contaminación temprana.
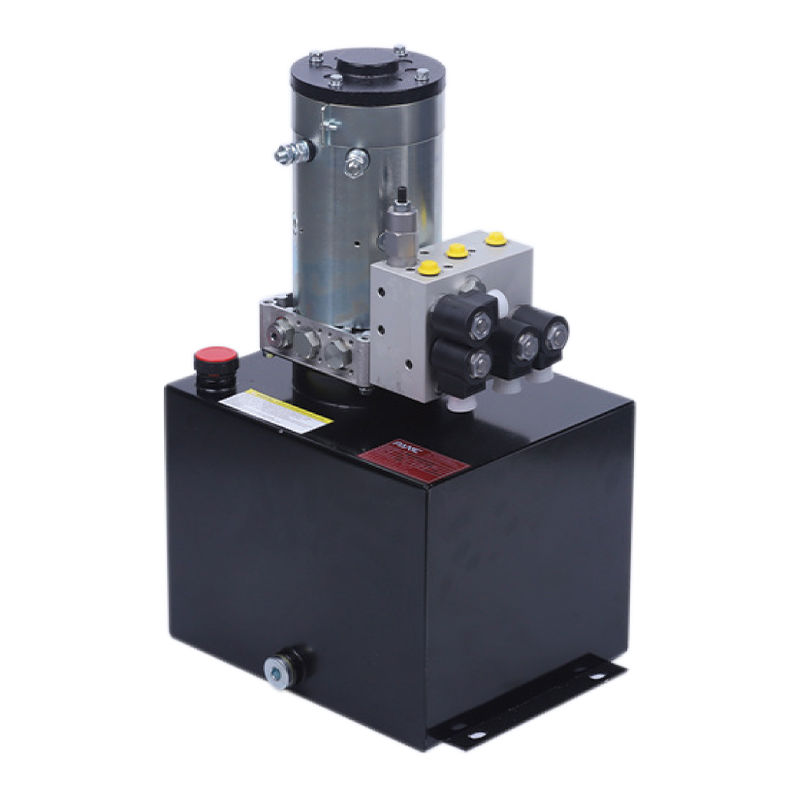
Esta unidad de potencia hidráulica está especialmente diseñada para el apilador delantero. Está integrado por una bomba de engranajes de alta presi...
Ver detalles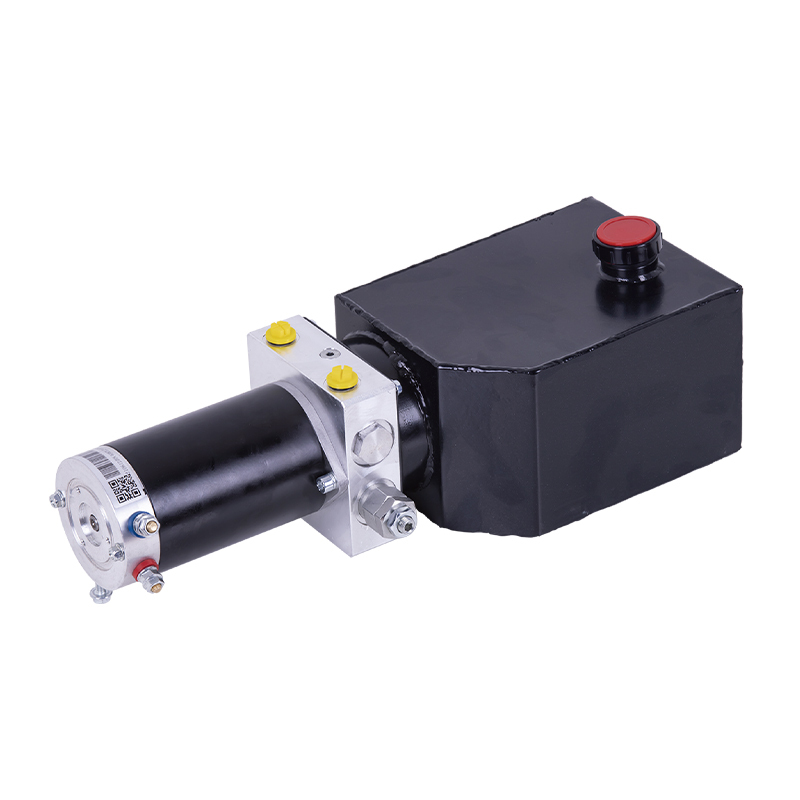
Esta unidad de potencia de bomba bidireccional de CC adopta un diseño integrado de múltiples componentes, como una bomba de engranajes bidirecciona...
Ver detalles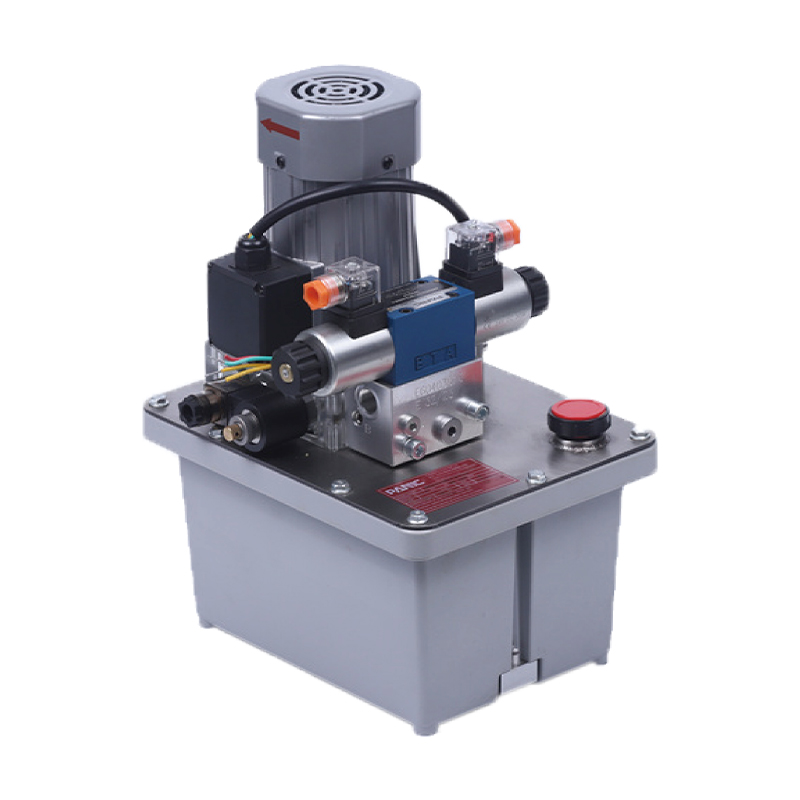
Esta unidad de potencia hidráulica está diseñada específicamente para cilindros de corte de máquinas herramienta CNC y puede proporcionar potencia ...
Ver detalles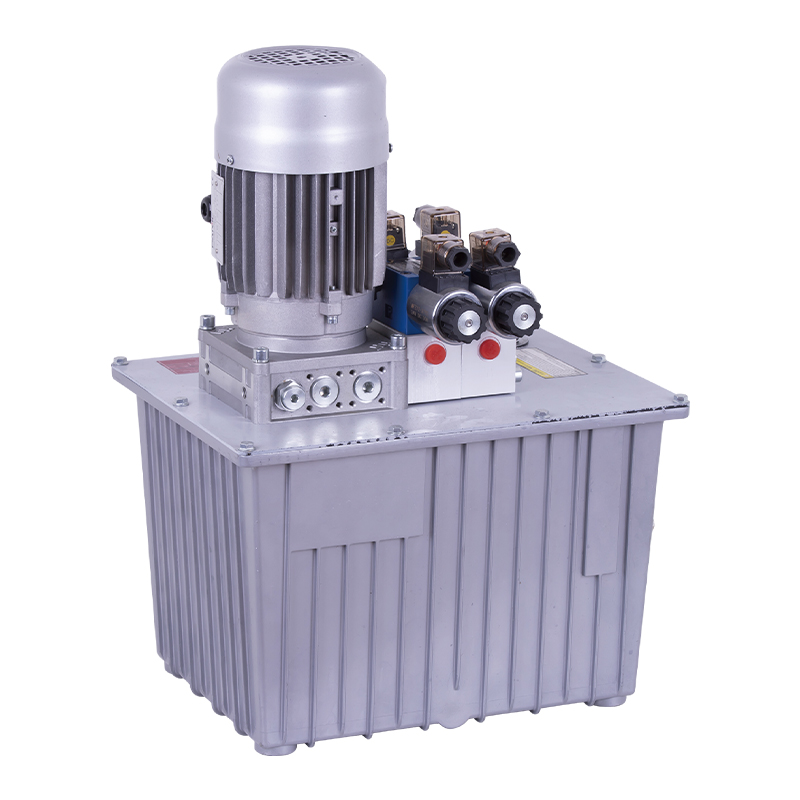
Esta unidad de potencia hidráulica está especialmente diseñada para un sistema de cilindro de aceite de doble acción, que está integrado por una bo...
Ver detalles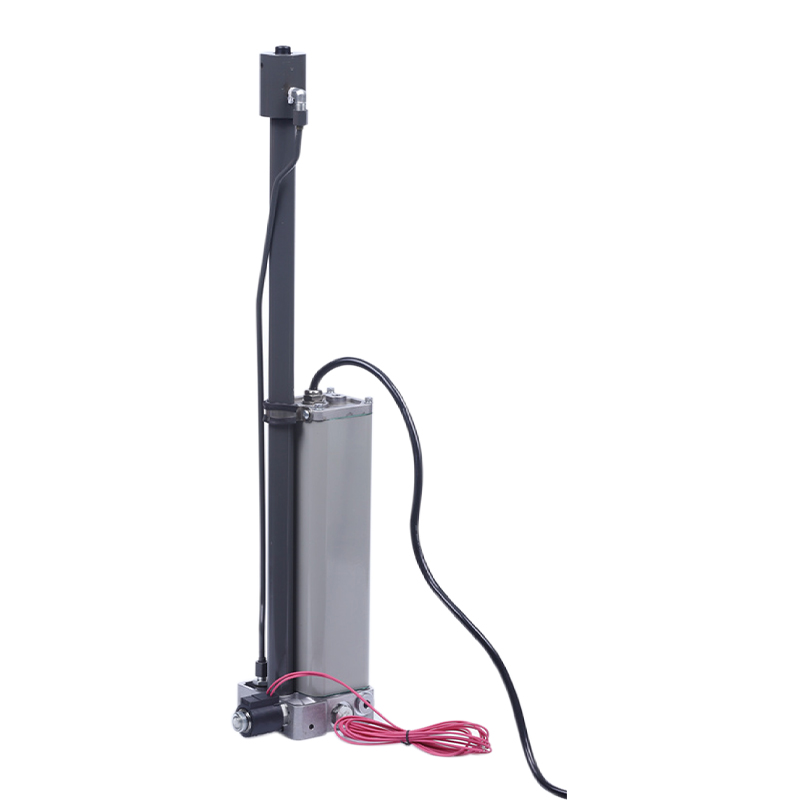
La unidad de potencia hidráulica está especialmente diseñada para la columna de elevación hidráulica integrada, que está integrada por una bomba de...
Ver detalles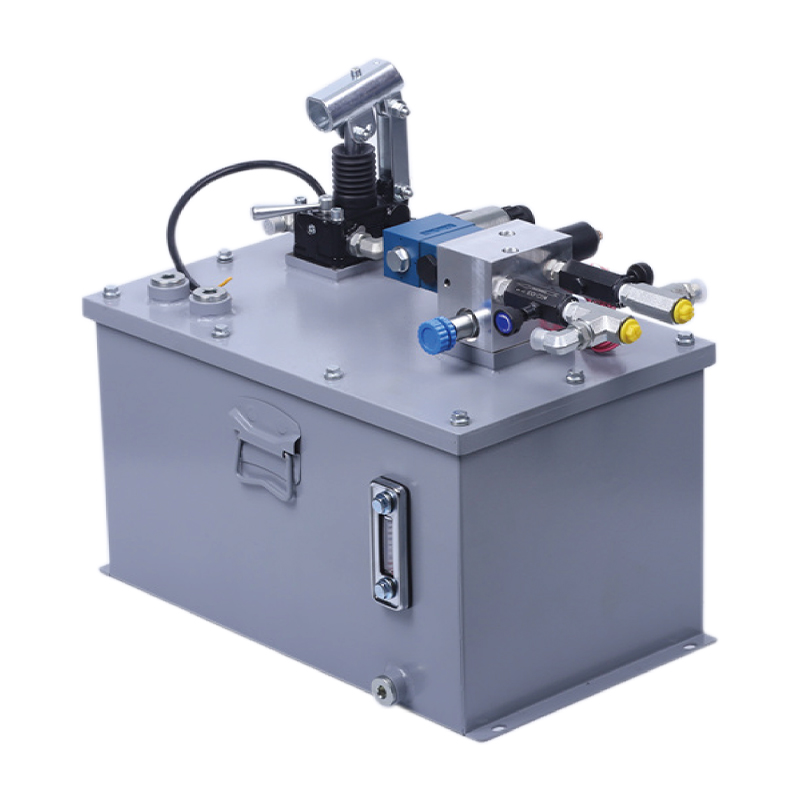
Esta unidad de energía hidráulica está diseñada para satisfacer necesidades de seguridad extremas, especialmente en ocasiones críticas en las que e...
Ver detalles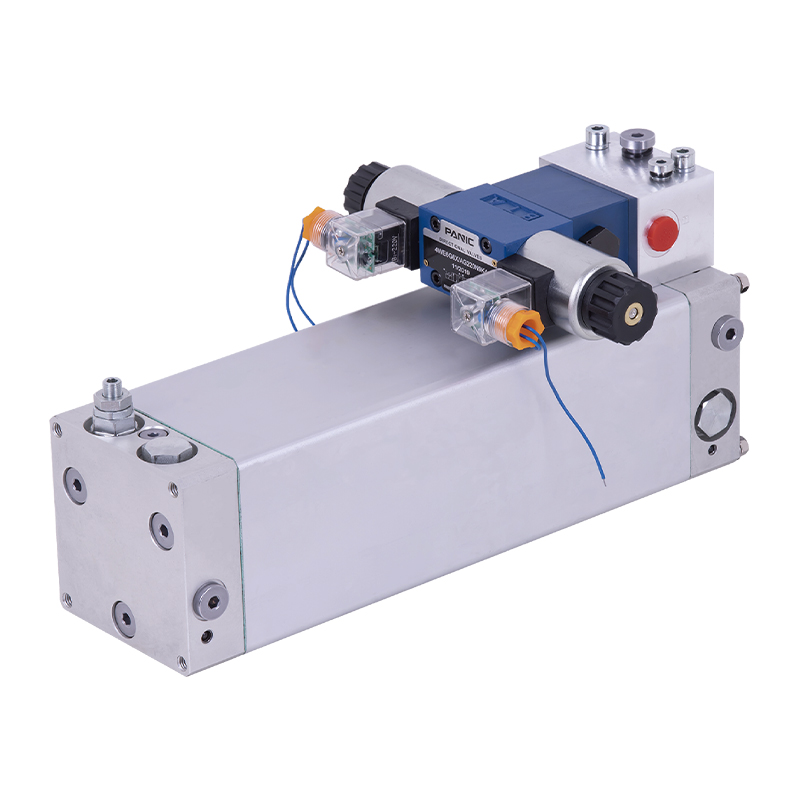
Esta unidad de potencia de doble actina sumergida en aceite está diseñada para aplicaciones eficientes, compactas y de bajo ruido, integrando una b...
Ver detalles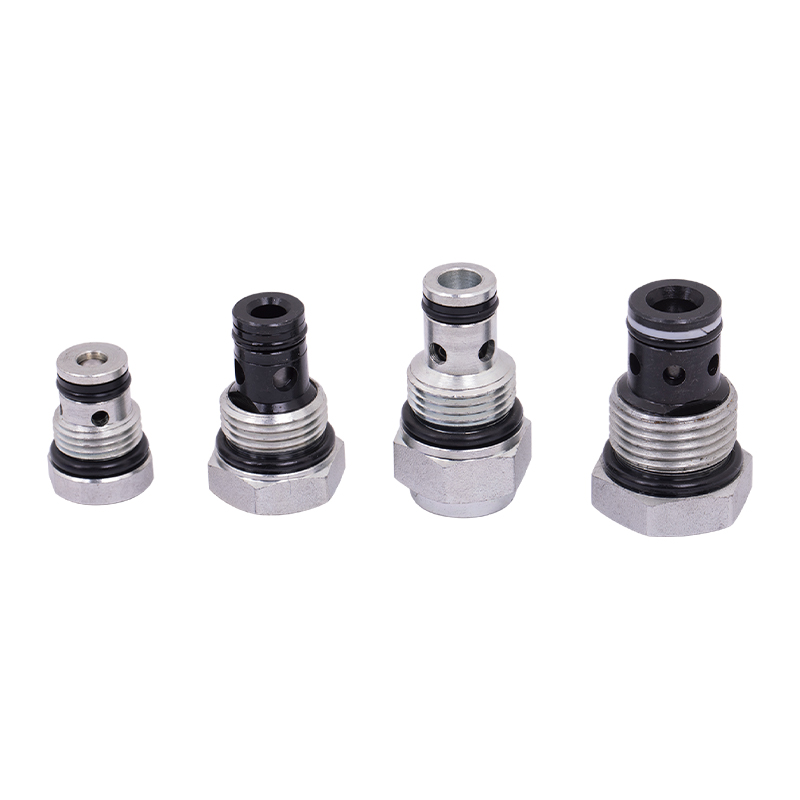
La válvula de retención de la unidad de potencia (también llamada válvula de retención) es un componente clave para controlar el flujo unidireccion...
Ver detalles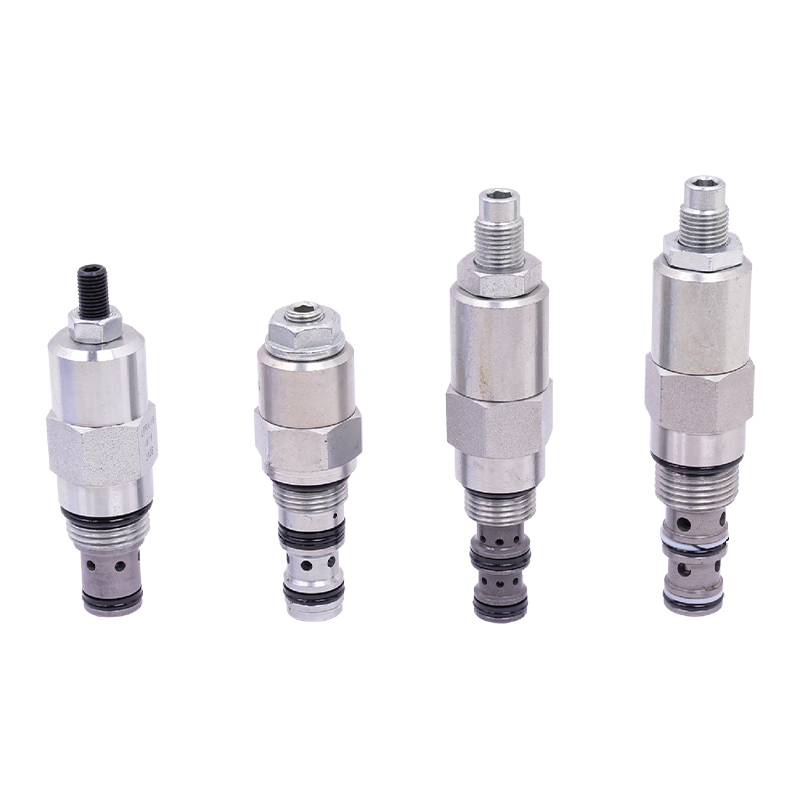
La válvula reguladora es un dispositivo clave utilizado en sistemas de control industrial para ajustar parámetros como el flujo de fluido, la presi...
Ver detalles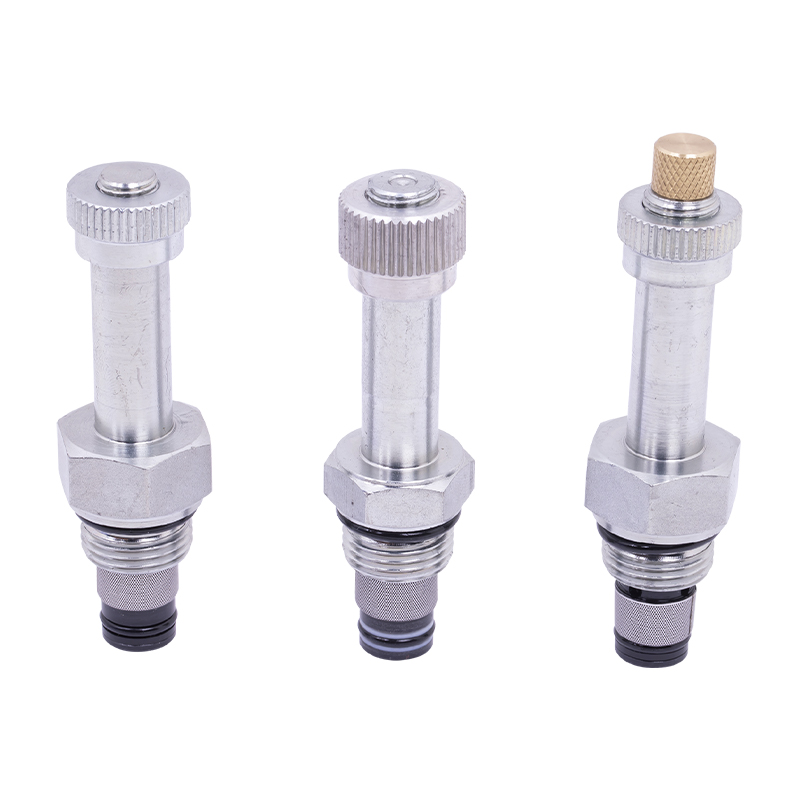
La válvula solenoide hidráulica es un componente clave en el sistema hidráulico que controla la apertura, el cierre o la inversión del paso del ace...
Ver detalles
No. 12 Tongji Road, ciudad de Simen, ciudad de Yuyao

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Derechos de Autor© Ningbo Panic Hydraulic Technology Co., Ltd. Todos los Derechos Reservados.